自由锻件
用通用砧具与简单工具逐次成形,不需要专用模具,特别适合大截面、单件与小批量件。试制阶段反复改图也只需调整工序,不必承担模具报废风险,是非标结构件最灵活的锻造路线。
- 单件起做,交期视复杂度通常数个工作日至两周
- 适合试制件、维修件与大截面毛坯
- 交付态为黑皮锻件或粗加工坯料,按需选择
服务清单 FIG.01
锻造不是一个笼统的词。同样一根轴,自由锻和模锻的成本结构完全不同;同样一只法兰,环轧与整体镦锻的材料利用率也差得很远。这一页把绍兴承素锻造有限公司的九类常见加工项目逐项列开,写清各自的适用场景、规格边界与交付方式,方便您对着自己的图纸判断走哪条工艺路线。若仍拿不准,可先阅读选型指南,或直接把图纸发给我们做评审。
用通用砧具与简单工具逐次成形,不需要专用模具,特别适合大截面、单件与小批量件。试制阶段反复改图也只需调整工序,不必承担模具报废风险,是非标结构件最灵活的锻造路线。
金属在模具型腔内经制坯、预锻、终锻成形,批次一致性好、加工余量小、纤维流向可控。对批量较大的受力结构件,模锻能明显降低单件材料与机加工成本,是量产件的常用路线。
承接平焊、对焊、带颈与盲板类法兰毛坯,颈部与密封面按图纸留足机加工余量,确保成品密封面到颈部过渡的组织致密,配合管道、阀门与压力容器配套场景使用。
传动轴、偏心轴、阶梯轴与辊类毛坯,通过拔长、压台阶与摔圆分配各段尺寸,轴向纤维连续不断开,承受扭转与弯曲载荷时表现优于同等尺寸的切削棒料直接使用。
轴承套圈、齿坯、法兰环与回转支承类环形件,经镦粗、冲孔后辗环扩径成形,环向纤维连续,壁厚与直径按需分配,材料利用率高于整体切削,是环形件的主流工艺。
叉臂、拐臂、多向枝杈等非回转体件,通过制坯工步把金属预分配到各部位,再经预锻与终锻成形。相比焊接结构件,整体锻件的焊缝风险被消除,疲劳工况下更可靠。
面向轻量化结构件与运动部件。铝合金的锻造温度窗口窄、导热快,加热与模具预热都要精细控温,变形速率也需要控制,避免过烧与粗晶,保证流线完整与力学性能稳定。
承接奥氏体、马氏体类不锈钢锻件。这类材料变形抗力高、导热差,加热制度随牌号单独设定,锻后视用途安排固溶或调质处理,兼顾耐蚀性与强度要求。
正火、退火、调质与固溶处理,用来细化晶粒、均匀组织、消除锻造应力并调整硬度到适合切削的区间。它是锻件交付前的最后一道关键工序,直接影响后续机加工的稳定性。
交付方式 FIG.02
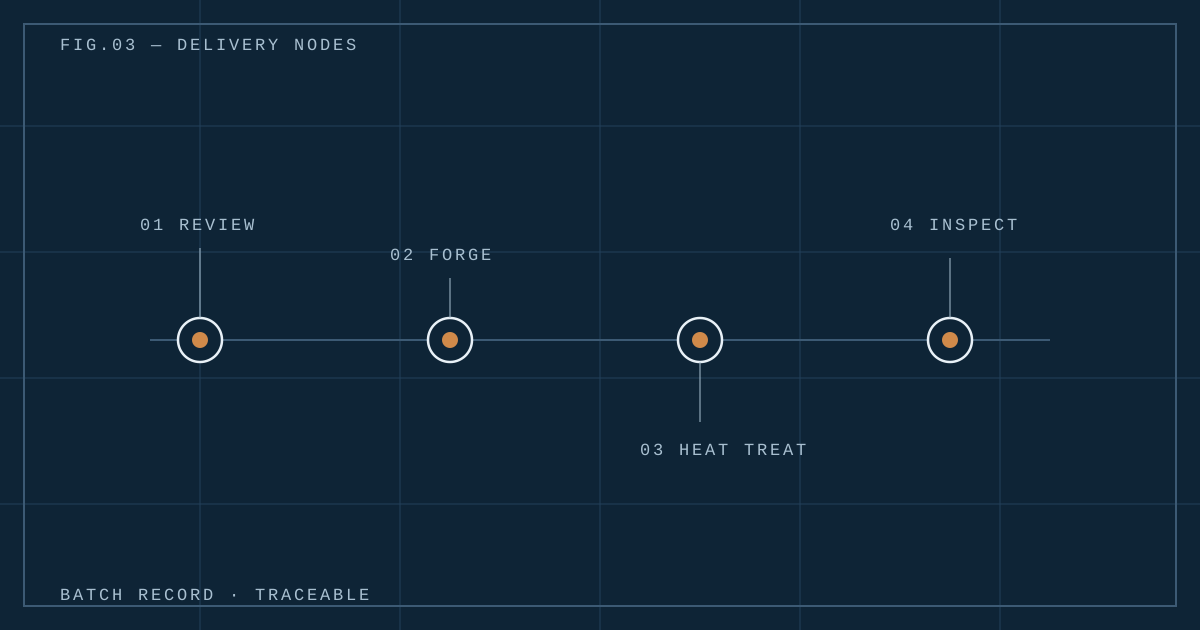
同一张锻造图可以有两种交付形态:黑皮锻件只保证锻造公差,由您自行安排机加工;粗加工坯料则在我们这边完成基准面与主要外形的车削,交到您手里即可上精加工工序。两种方式成本结构不同,选择取决于您自身的加工能力与工序排布。评审阶段我们会根据您的图纸把交付态写进工艺文件,检验项也据此对应展开,避免到货后出现口径不一的争议。
若您对某类锻件的工艺路线仍有疑问,欢迎通过邮箱 hello@feiyilx1.cn 与我们沟通,也可附上图纸要点先行书面评审。